Viele Unternehmen im Maschinen- und Anlagenbau sind über Jahrzehnte mit einem klassischen Engineer-to-Order-(ETO) - Geschäft erfolgreich gewachsen. Kundenspezifische Sonderlösungen, hohe Innovationskraft und technologische Exzellenz waren dabei die wesentlichen Treiber dieses Erfolgs.
Mit zunehmendem Unternehmenswachstum stoßen jedoch immer mehr Organisationen an Struktur- und Kapazitätsgrenzen. Die Ursache liegt im ETO-Projektgeschäft selbst begründet: Mit jedem neuen Auftrag steigt der Aufwand nicht linear, sondern überproportional an.
Da neue Lösungen häufig im ineffizienten „Copy-&-Paste-Modus“ alter Projekte weiterentwickelt werden, vervielfachen sich Bauteilvarianten und Teilenummern ungebremst, während die effektive Wiederverwendung gering bleibt.
Der entscheidende Hebel für nachhaltiges und profitables Wachstum liegt in der Verschiebung von auftragsbezogener hin zu auftragsneutraler Wertschöpfung. Configure-to-Order (CTO) schafft dafür das Fundament – durch modulare Produktarchitekturen, klare standardisierte Schnittstellen und wiederverwendbare Bausteine.
In diesem Artikel erfahren Sie, wie Unternehmen den Übergang von Engineer-to-Order zu Configure-to-Order erfolgreich gestalten und wie modulare Produktarchitekturen dabei als strategischer Wegbereiter wirken.
Das unbemerkte Teilewachstum: Warum ETO-Geschäftsmodelle an Grenzen stoßen
In vielen Maschinen- und Anlagenbauunternehmen herrscht dasselbe Bild: Die Auftragsbücher sind voll, der Vertrieb meldet erfolgreiche Kundenprojekte – und dennoch kommen die Entwicklungs- und Konstruktionskapazitäten schnell an ihre Grenzen, die Profitabilität stagniert.
Auf die Frage aus dem Management, warum trotz bestehender Standardisierungsinitiativen kontinuierlich neue Komponenten angelegt werden, zeigt die Praxis ein klares Muster:
-
Das 70 %-Symptom: Über einen Zeitraum von zehn Jahren wächst die Teilenummern-Anzahl in Unternehmen oft um 70 % oder mehr – während das marktseitig angebotene Produktportfolio im gleichen Zeitraum kaum gewachsen ist.
-
Auftragsspezifischer Wildwuchs: Rund 75 % aller neu angelegten Baugruppen und Einzelteile entstehen rein auftragsspezifisch im Projektgeschäft (= Engineer to Order, ETO).
-
Gebundene Entwicklungskapazitäten: Der überwiegende Teil der Entwicklungsressourcen ist in der täglichen Auftragskonstruktion gebunden, anstatt kundenneutrale Plattformen weiterzuentwickeln.
Warum skaliert das ETO-Geschäft nicht?
Warum skaliert das ETO-Geschäft nicht? Man kann dieses Phänomen an zwei extremen Geschäftsmodellen verdeutlichen:
-
Der Malerbetrieb (Nicht skalierbar): Um den Umsatz zu verdoppeln, benötigt der Betrieb nahezu doppelt so viele Maler vor Ort sowie doppelt so viel Material. Die umsatzabhängigen variablen Kosten sind hoch, der Fixkostenanteil ist gering. Die Marge skaliert kaum mit steigendem Volumen (~30 %).
-
Die Softwareindustrie (Hoch skalierbar): Der Großteil der Aufwände fließt einmalig in die Entwicklung und Programmierung des Produkts (kundenneutraler Einmalaufwand). Jeder zusätzliche Kunde verursacht nahezu keine variablen Zusatzkosten. Mit steigendem Umsatz wächst die Profitabilität überproportional (~87 % Marge).
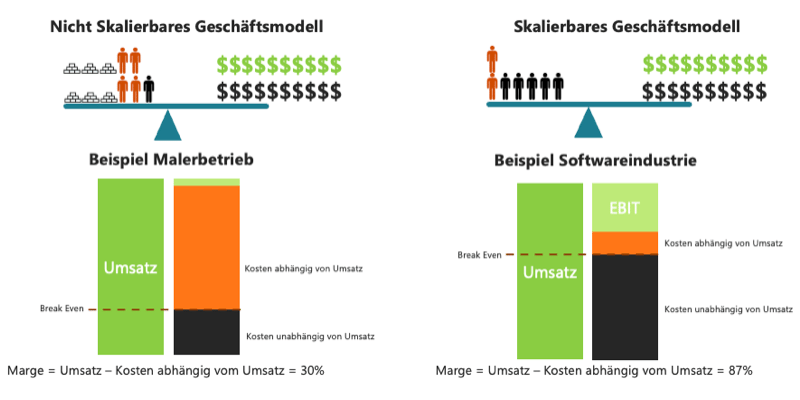 Abbildung: Skalierbarkeits-Vergleich: Malerbetrieb vs. Softwareindustrie
Ein rein projektbezogenes ETO-Modell agiert wie der Malerbetrieb: Jedes Angebot und jeder Auftrag erfordert erneut individuelle Ingenieurstunden. Configure to Order (CTO) hingegen verwandelt den wiederkehrenden Konstruktionsaufwand in einen einmaligen Entwicklungsaufwand für modulare Bausteine und Vertriebskonfiguratoren.
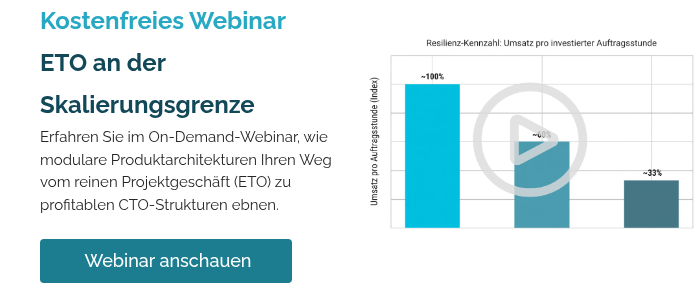
Ein entscheidender Maßstab für die Skalierbarkeit ist der Umsatz pro investierter Auftragsstunde (Projektierung, Auftragskonstruktion, Arbeitsvorbereitung, etc. ). Unternehmen erzielen im reinen CTO-Geschäft einen etwa dreimal höheren Umsatz pro Auftragsstunde als im reinen ETO-Geschäft.
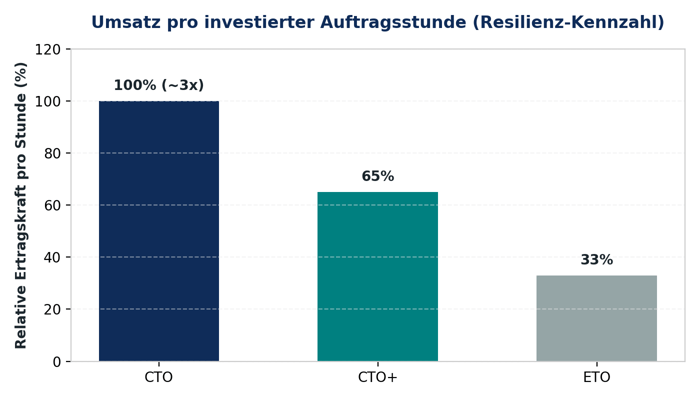
Abbildung: Umsatz pro investierter Auftragsstunde (Resilienz-Kennzahl)
Leseempfehlung: Welche finanziellen Effekte lassen sich durch Configure to Order erreichen? Wie Sie die finanziellen Potentiale der Modularisierung ermitteln können, erfahren Sie in diesem Artikel.
Die Ursachen von ungewolltem ETO: Portfolio-Fehlausrichtung, fehlende Kostentransparenz und Vertriebskultur
Wenn der Nutzen von CTO so offensichtlich ist, warum entsteht in vielen Unternehmen trotzdem kontinuierlich ungewollter ETO-Aufwand?
Die Praxis zeigt drei zentrale Themenfelder, die sauber differenziert werden müssen:
Ursache 1: Fehlausrichtung des Produktportfolios (Symptom vs. ETO-Treiber)
Bei der Analyse bestehender Produktprogramme zeigt sich eine wichtige Unterscheidung zwischen einem reinen Ineffizienz-Symptom und dem tatsächlichen Grund für Sonderkonstruktionen:
-
Bestandsaufnahme – Überflüssige Varianz (Das Symptom): Oft sind bis zu 30 % der konstruierten Baugruppenvarianten im Unternehmen historisch gewachsen, werden aber am Markt faktisch nie nachgefragt oder verkauft. Das ist totes Kapital im Produktprogramm, das kontinuierliche Pflege- und Verwaltungskosten verursacht. Es zeigt auf, dass vorhandene Varianz nicht am Markt ankommt – ist aber noch nicht der Grund, warum neue Sonderkonstruktionen entstehen.
-
Der reale ETO-Treiber – Portfolio-Lücken (Die Ursache): Der eigentliche Treiber für das ungewollte Ausweichen in Sonderkonstruktionen (ETO / CTO+) sind Lücken im Standardbaukasten. Wenn dem Vertrieb für relevante Kundenbedürfnisse die passenden Standard-Optionen fehlen, wird die Organisation gezwungen, kundenindividuelle Sonderlösungen zu entwickeln.
Ursache 2: Fehlende Kostentransparenz – die Marge existiert nur auf dem Papier
Ein wesentlicher Grund für falsche strategische Entscheidungen ist die mangelnde Transparenz über die realen Kosten von ETO-Projekten:
-
Der Schein trügt im Angebotsschritt: Auf dem Papier wirkt das ETO-Projektgeschäft oft extrem lukrativ mit kalkulierten hohen Plandeckungsbeiträgen. In der Praxis ist dieser Gewinn aber häufig schlichtweg nicht vorhanden, weil der Ist-Deckungsbeitrag in der Nachkalkulation dramatisch einbricht.
-
Die verdeckten Komplexitätskosten: Warum weicht die Realität so stark von der Planung ab? Weil verdeckte Komplexitätskosten – wie ständige Nachbearbeitungen in der Arbeitsvorbereitung, explodierende Pflegeaufwände, R&D-Sonderstunden und Projektrisiken – in der traditionellen Kostenrechnung im Angebotsschritt nicht transparent erfasst werden.
-
Fehlentscheidungen durch mangelnde Transparenz: Da diese Kosten unsichtbar bleiben, entsteht die Illusion, mit Sonderprojekten viel Geld zu verdienen. Das Management fällt dadurch Fehlentscheidungen und hält am ineffizienten ETO-Modell fest, anstatt in einen stärker konfigurierbaren Baukasten zu investieren.
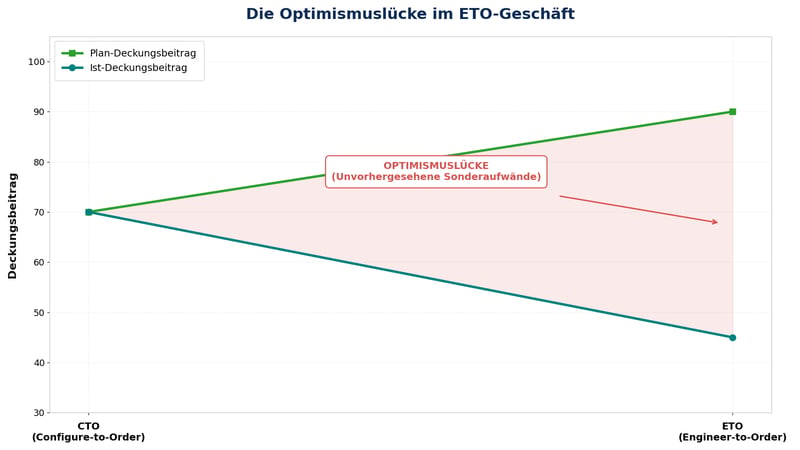
Abbildung: Umsatz pro investierter Auftragsstunde (Resilienz-Kennzahl)
Leseempfehlung: In diesem Artikel zeigen wir, wie Sie verdeckte Kostentreiber im Unternehmen methodisch aufdecken und Komplexitätskosten berechnen.
Ursache 3: Unternehmenskultur & Vertriebs-Mindset
Die dritte Ursache liegt tief in der Unternehmenskultur und der Ausrichtung des Vertriebs verankert. Soll eine Organisation mehr CTO realisieren, braucht es im Vertrieb eine neue Haltung: Kein Verkauf von rein technischen Sonderlösungen, die der Kunde vermeintlich braucht, sondern ein konsequentes Kundennutzenverständnis.
Kundenführungs-Mindset (Beispiel Mercedes vs. Scania):
-
Mercedes-Ansatz: Der Konfigurator fragt direkt nach der Produktreihe („Möchtest du einen Actros, Atego oder Arocs?“). Der Hersteller denkt in seiner eigenen Lösungswelt und setzt voraus, dass der Kunde die technische Lösung bereits kennt.
-
Scania-Ansatz: Der Dialog beginnt mit der Einsatzwelt des Kunden („Wo fährst du? Urban, Regional, Long Distance, Off-road? Was transportierst du?“). Der Hersteller übersetzt die Problemstellung des Kunden in die optimale Konfiguration. Durch dieses Nutzenverständnis wird die Entstehung neuer Sonderteile eingedämmt und auf existierende Baukasten-Lösungen zurückgegriffen.
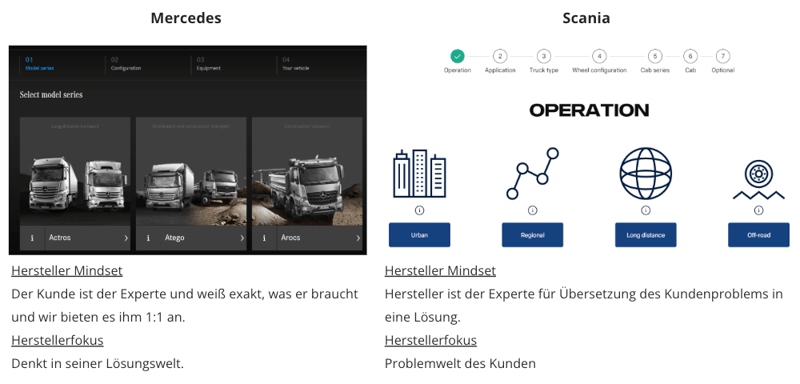
Abbildung: Kundenführungs-Mindset am Beispiel Mercedes vs. Scania
Praxisbeispiel Deutsche Bahn: Ein Hersteller überzeugte die Deutsche Bahn davon, eine ausgeschriebene Spezifikation anzupassen, da die ursprüngliche Anforderung nicht zum tatsächlichen Betriebsbedarf passte. Durch ein tiefes Kundennutzenverständnis konnte nicht nur der Kundennutzen optimiert, sondern auch ETO vermieden und auf den Standard-Baukasten umgeleitet werden.
Die Lösung: Das Optimum für Markt und Unternehmen durch Modularität finden
Um den Konflikt zwischen Marktvielfalt und interner Komplexität zu lösen, muss die Produktarchitektur so gestaltet werden, dass sie sowohl den Kundenbedarfen als auch den Effizienzanforderungen des eigenen Unternehmens gerecht wird. Der Schlüssel liegt darin, relevante Marktbedürfnisse gezielt zu strukturieren und das Produkt in drei strategische Kategorien aufzuteilen, deren Module über standardisierte Schnittstellen vollständig voneinander entkoppelt sind.
Die 3 strategischen Produkt-Architektur-Achsen im Detail
Durch die geschickte Gliederung der Module entlang von drei strategischen Achsen entsteht eine Architektur, die Varianz gezielt plant und steuert. Zum erweiterten Verständnis sei erwähnt, dass mit dem richtigen modularen Ansatz nicht alle Modulvarianten bereits auskonstruiert sein müssen, um Konfiguration im Unternehmen aufzubauen und „End-to-End“ zu nutzen:
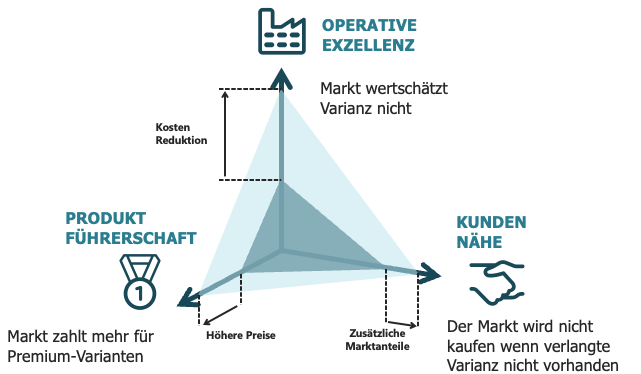
Abbildung: Die 3 strategischen Achsen der Produkt Architektur
Operative Exzellenz (Geringe Varianz, hohes Volumen, Unternehmensfokus):
-
Marktlogik: In diesen Funktionsbereichen ist der Kunde nicht bereit, für Varianz Geld auszugeben.
-
Unternehmensnutzen: Hier setzt das Unternehmen konsequent um, was für die eigene Effizienz gut ist: wenig Varianz, hohes Bauteilvolumen, reduzierte Komplexität und stabile, hochautomatisierte Prozesse.
-
Varianzreduktion: Genau hier wird jene überflüssige Varianz eliminiert, die am Markt nie nachgefragt wurde und künftig gar nicht erst angelegt werden muss.
Kundennähe / Customer Intimacy (Gezielte externe Varianz & Isolierung):
-
Marktlogik: Bereiche, in denen Kunden eine hohe Vielfalt, spezifische Optionen oder individuelle Anpassungen fordern.
-
Unternehmensnutzen: Hier stellt das Unternehmen gezielt Module mit entsprechend vielen Modulvarianten bereit. Darüber hinaus erlauben standardisierte Schnittstellen isolierte Kundenanpassungen.
-
Der entscheidende Mechanismus: Durch die standardisierte Schnittstelle wird diese Varianz lokal gekapselt. Kundenindividuelle Wünsche können in diesen spezifischen Modulen umgesetzt werden, ohne auf den Rest der Maschine auszustrahlen – die stabilen Module der Operativen Exzellenz bleiben völlig unberührt.
Produktführerschaft / Product Leadership (Technologische Innovation & Premium-Marge):
-
Marktlogik: Funktionsbereiche, in denen Kunden bereit sind, für technologische Spitzenleistung, Innovation und Premium-Features mehr Geld auszugeben.
-
Unternehmensnutzen: Durch die Entkopplung von den übrigen Modulen kann die R&D-Abteilung in diesen Schlüsselkomponenten fokussiert Innovation treiben und Marktführerschaft aufbauen, ohne dass Änderungen am Gesamtsystem nötig werden.
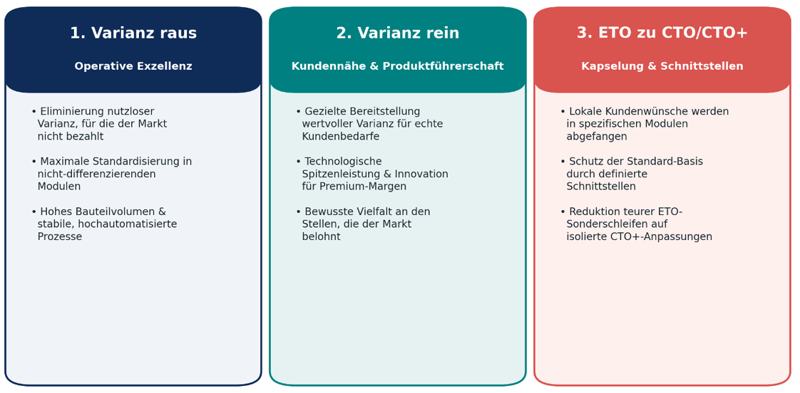 Abbildung: Gezielte Varianzsteuerung im Baukasten
Profitables Long-Tail-Geschäft (Kein „Cut the Tail“): Eine solche Architektur erlaubt es, auch seltene Nischenanforderungen hochprofitabel zu bedienen. Die physische Struktur jeder Kundenmaschine besteht häufig zu 75 % bis 80 % aus Baukastenmodulen aus den Bereichen Operative Exzellenz und Produktführerschaft. Nur die verbleibenden 20 % bis 25 % der Module stammen aus der isolierten Kundennähe-Achse. So wird das Nischengeschäft bedient, ohne dass R&D-Ressourcen in ungewollte ETO-Sonderschleifen abwandern.
Die Geschäftsmodelle: Je nach Modell der richtige Fokus zum Skalieren
Die Unterscheidung der vier zentralen Geschäftsmodell-Typen (SKU, CTO, CTO+, ETO) ist weit mehr als eine theoretische Klassifizierung: Je nachdem, in welchem Modell sich ein Unternehmen bewegt, verändert sich der erforderliche Fokus grundlegend, um profitabel zu skalieren.
Stücklistenstruktur, Fertigungsstrategie, Vertriebsprozesse und IT-Systeme müssen exakt auf das jeweilige Geschäftsmodell abgestimmt sein. Wer versucht, ein ETO-Geschäft mit Prozessen eines Katalogherstellers abzuwickeln – oder umgekehrt –, scheitert entweder an ausufernder Komplexität oder an mangelnder Marktflexibilität.
|
Geschäfts-modell |
Bekanntheit |
Bekanntheit der Bausteine |
Konkrete Produkt-stückliste |
Typische Fertigungs-strategie |
Skalierungsfokus & Ausrichtung |
|
SKU (Stockable Unit) |
100 % |
100 % |
100 % (Katalogprodukt) |
Make-to-Stock (MTS) |
Maximale Automatisierung |
|
CTO (Configure-to-Order) |
100 % |
100 % |
0 % |
Assemble-to-Order (ATO) |
Wiederhol-aufwand in kundenneutralen Einmalaufwand wandeln |
|
CTO+ (Configure-to-Order Plus) |
100 % |
> 90 % |
0 % |
Make-to-Order (MTO) (teilweise) |
Isolierte Kundenflexibilität bei minimalem Projektrisiko |
|
ETO (Engineer-to-Order) |
< 50 % |
< 50 % |
0 % |
Make-to-Order (MTO) |
Individuelle Projektfertigung im Copy-Paste-Modus |
Die vier Modelle im Detail:
1. SKU (Stockable Unit / Kataloggeschäft):
-
Skalierungsfokus: Maximale Standardisierung und Durchsatzgeschwindigkeit.
-
Merkmal: Produktstruktur, Modulvarianten und die konkrete Stückliste stehen bereits vor dem Kundenkontakt zu 100 % fest.
-
Fertigung: Erfordert keine Konfigurationslogik im Vertrieb. Die Fertigung erfolgt auf Lager (Make-to-Stock), was maximale Prozessstabilität bei null Kundenanpassung bietet.
2. CTO (Configure-to-Order / Konfigurationsgeschäft):
-
Skalierungsfokus: Wandlung von wiederkehrendem Auftragsaufwand in kundenneutralen Einmalaufwand.
-
Merkmal: Die Produktarchitektur und alle verfügbaren Bausteine sind zu 100 % im Baukasten hinterlegt. Erst durch die Auswahl im Vertriebskonfigurator entsteht automatisiert die konkrete Kunden-Stückliste.
-
Fertigung: Die Fertigung nutzt Assemble-to-Order (ATO). Wiederkehrende Konstruktionsstunden entfallen komplett.
3. CTO+ (Configure-to-Order Plus / Die pragmatische Brücke):
-
Skalierungsfokus: Isolierte Flexibilität für Nischen- und Sonderwünsche bei strikt geschütztem Gesamtsystem.
-
Merkmal: Die grundlegende Produktstruktur bleibt zu 100 % unangetastet. Über 90 % aller Bausteine stammen direkt aus dem Baukasten. Lediglich an vordefinierten, isolierten Schnittstellen erfolgt eine lokale Sonderanpassung.
-
Fertigung: Nutzt auf Komponentenebene teilweise Make-to-Order (MTO). Da der Eingriff lokal begrenzt bleibt, bleiben Projektrisiken kalkulierbar und Sonderwünsche lassen sich hochprofitabel bepreisen.
4. ETO (Engineer-to-Order / Reines Projektgeschäft):
-
Skalierungsfokus: Individuelle Kundenanforderungen abdecken – sticht aber durch schlechte Skalierbarkeit hervor.
-
Merkmal: Die Produktstruktur muss für den Kundenauftrag zu großen Teilen neu entworfen werden (Bekanntheitsgrad < 50 %).
-
Fertigung: Da weder Struktur noch Bausteine vorab feststehen, greifen Unternehmen auf den ineffizienten „Copy + Paste Modus“ alter Projekte zurück, was Entwicklungsressourcen bindet und Systeme überfordert.
Sonderrolle der IT-Landschaft – Digital Thread statt Datensilos: So wird Modularität skalierbar
Eine Schlüsselrolle bei der Skalierung nimmt die IT-Systemlandschaft ein. Damit Modularität ihre Wirkung in der Praxis entfalten kann, reicht eine modulare Produktstruktur auf dem Papier nicht aus: Es braucht eine durchgängige digitale Abbildung – ein konsistentes Datenmodell, das Entwicklung, Vertrieb und Fertigung über den gesamten Produktlebenszyklus hinweg verbindet.
Im Zentrum steht der Digital Thread: Er verknüpft Produktarchitektur, Prozesse und Systeme zu einem durchgängigen Informationsfluss und macht Produktsortimente überhaupt erst beherrschbar.
Die wichtigsten Bausteine des Digital Thread sind:
-
PALMA (Product Architecture Lifecycle Management): Pflege der Produktstrukturen, Modularchitekturen, Baukastenregeln und Schnittstellen.
-
CPQ (Configure, Price, Quote): Übersetzt Kundenanforderungen im Vertrieb automatisch in valide Konfigurationen, Angebote und kaufmännisch-technische Stücklisten.
-
ERP (Enterprise Resource Planning): Steuert Arbeitspläne, Materialwirtschaft, Fertigung und Logistik.
-
PDM/PLM (Product Lifecycle Management): Sichert Konsistenz, Produktstrukturen und Nachvollziehbarkeit über den gesamten Produktlebenszyklus.
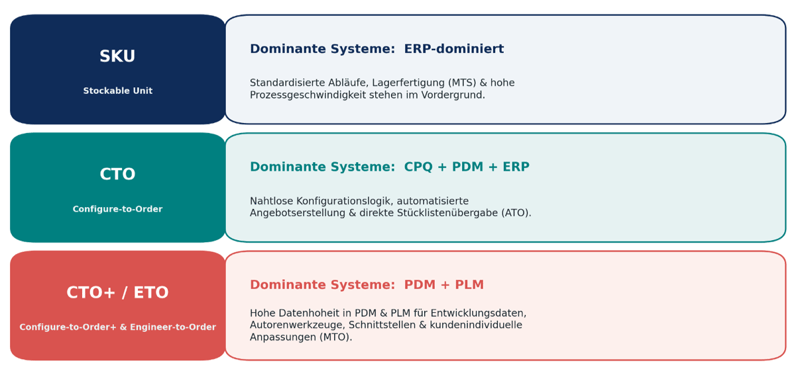
Abbildung: Systemrelevanz der IT-Systeme je nach Geschäftsmodell
Wie sich die Systemrelevanz unterscheidet:
-
Bei SKUs dominiert das ERP: Standardisierte Abläufe, Materialdisposition und Lagerhaltung stehen im Vordergrund.
-
Bei CTO ist die enge Integration von PDM, CPQ und ERP entscheidend: CPQ greift auf die Regelwerke aus dem PDM zu und übergibt die erzeugte Konfiguration nahtlos an das ERP zur Auftragsabwicklung.
-
Bei CTO+ und ETO liegt die Datenhoheit bei PDM und PLM: Da Entwicklungs- und Konstruktionsdaten im Mittelpunkt stehen, dominieren Autorenwerkzeuge und Entwicklungsdatenbanken.
Praxis-Realität & Regulative Anforderungen: Diese Zuordnung beschreibt Idealtypen. In der Praxis verschwimmen die Grenzen häufig – insbesondere in regulierten Branchen wie der Medizintechnik oder Luftfahrt. Dort kann selbst die Fertigung standardisierter SKUs stark PLM-getrieben sein, weil strenge Zulassungs- und Dokumentationsanforderungen eine lückenlose Nachvollziehbarkeit über den gesamten Lebenszyklus erzwingen.
Fazit zur IT-Landschaft: Jedes Geschäftsmodell folgt einem eigenen Datenmodell und erfordert eine spezifische Systemarchitektur – vom voll integrierten ERP-Prozess bis zum PDM-getriebenen Engineering-Workflow. Erst wenn diese Systemlandschaften gezielt aufeinander abgestimmt sind, entsteht ein konsistenter End-to-End-Prozess. So wird Modularität zum digitalen Rückgrat der Organisation – dem verbindenden Element zwischen Produkt-, Prozess- und Systemwelt.
Leseempfehlung: Wie und mit welcher Software ein effizienter, digitaler roter Faden in Ihrer IT-Landschaft geschaffen werden kann und wie erfolgreiches Produktlebenszyklusmanagement in der Praxis aussehen kann, lesen Sie in diesem Artikel.
Optimierung vs. Transformation: Wo steht Ihr Unternehmen auf der Reise vom ETO zum CTO?
Der Übergang von einer projektgetriebenen Sonderfertigung (ETO) hin zu einer konfigurierbaren Produktarchitektur (CTO) ist keine reine Bauchentscheidung, sondern erfordert eine fundamentale Standortbestimmung. Jedes Management muss sich zu Beginn der Reise die Frage stellen: Wo steht unser Unternehmen aktuell – und welcher Weg bringt uns den größtmöglichen Mehrwert?
Die Transformation vom ETO zum CTO muss nicht zwangsläufig sofort als gigantisches Großprojekt („das große Rad“) gestartet werden. Es gibt zwei grundsätzlich unterschiedliche Vorgehensweisen, deren Erfolg davon abhängt, an welchem Punkt der Leistungskurve (S-Kurve) sich die Organisation befindet.
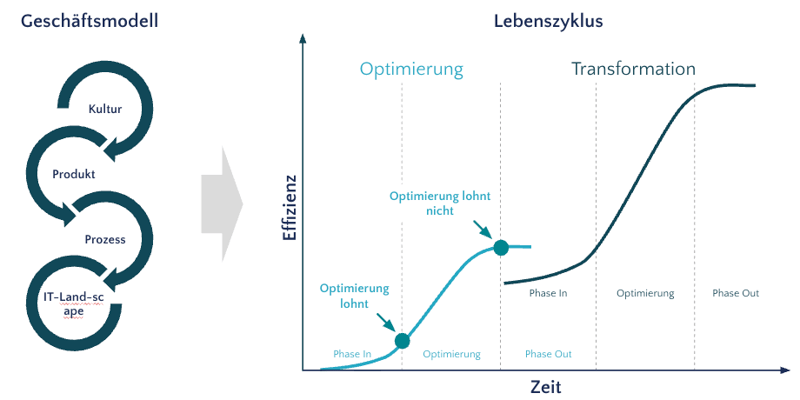
Abbildung: Reise von ETO zu CTO: Optimierung vs. Transformation
Das Fundament: Das Zusammenspiel von vier Vernetzten Dimensionen
Unabhängig vom gewählten Pfad betrifft der Wandel nie nur einen Bereich allein, sondern stützt sich auf das synchrone Zusammenspiel von vier vernetzten Dimensionen:
1. Kultur & Mindset: Die Umstellung der Vertriebs- und Ingenieurskultur vom reinen „Sonderwunsch-Erfüller“ hin zur lösungsorientierten Kundenführung in der Problemwelt.
2. Produkt & Architektur: Die Umstellung des Portfolios von individuellen Kopiervorlagen auf modulare, entkoppelte Baukastensysteme.
3. Prozesse: Die Standardisierung der Auftragsabwicklung – weg von wiederkehrenden Projektierungsstunden hin zum automatisierten Konfigurationsfluss.
4. IT-Landschaft: Der Aufbau eines durchgängigen Digital Thread (CPQ, PDM, ERP, PLM) statt isolierter Datensilos.
Je nachdem, wie ausgereift diese vier Säulen im Unternehmen bereits sind, ergeben sich zwei strategische Wege:
Pfad 1: Schrittweise Optimierung (Tuning im bestehenden Setup)
Wann ist dieser Pfad richtig?
Befindet sich ein Unternehmen noch am Anfang oder im mittleren Bereich seiner aktuellen Leistungskurve, bietet das bestehende Setup oft noch ungenutzte Effizienzpotenziale.
Die Vorgehensweise:
Das Produktportfolio im Großen bleibt zunächst unangetastet. Stattdessen wird das bestehende System gezielt an einzelnen Stellschrauben nachjustiert („getunt“):
-
Kultur-Tuning: Einführung von KPIs um Komplexität sichtbar und messbar zu machen, sowie Entscheidungen nach und nach mit dieser Transparenz zu treffen
-
Prozess-Tuning: Verfeinerung von Übergabeschnittstellen zwischen Vertrieb und Konstruktion oder Baukasten-Regelwerken.
-
IT-Optimierung: Punktuelle Einführung oder Anpassung einzelner Werkzeuge (z. B. Konfigurations-Plugins oder PDM-Skripte).
-
Produkt-Anpassungen: Gezielte Überarbeitung einzelner Baugruppen zur Schließung bekannter Portfolio-Lücken.
Der Nutzen:
Unternehmen erzielen mit überschaubarem Investitions- und Änderungsaufwand schnelle, messbare Performance-Gewinne und entlasten kurzfristig Kapazitäten.
Pfad 2: Ganzheitliche Transformation (Der Wechsel auf eine neue Leistungskurve)
Wann wird dieser Pfad notwendig?
Irgendwann stößt jedes bestehende System an seine methodische Sättigungsgrenze. Ein typisches Praxissymptom: Das Unternehmen investiert kontinuierlich in KVP (Kontinuierliche Verbesserungsprozesse) und Optimierungsmaßnahmen, aber die Performance steigt nicht mehr – im Gegenteil: Die Deckungsbeiträge sinken trotz ständiger Nachbesserungen wieder ab.
Die KVP-Falle:
Wer in dieser Phase verharrt, versucht lediglich, ein ineffizientes ETO-Geschäftsmodell noch schneller abzuwickeln. Da die verdeckten Komplexitätskosten das System überfordern, verpuffen punktuelle Optimierungen wirkungslos.
Die Vorgehensweise:
Ist die S-Kurve ausgereizt, reicht lokales Tuning nicht mehr aus. Das Unternehmen muss auf ein neues Setup wechseln und an allen vier Schrauben (Kultur, Produkt, Prozesse, IT) tiefgreifend und gleichzeitig drehen:
-
Neuausrichtung des Portfolios entlang der 3 strategischen Architektur-Achsen (Operative Exzellenz, Produktführerschaft, Kundennähe).
-
Etablierung des Digital Thread zur nahtlosen Datenkopplung von CPQ bis ERP.
-
Kulturwandel im Vertrieb hin zum aktiven Kundennutzen-Verkauf.
Der Nutzen:
Durch den Sprung auf die neue Transformationskurve wird die gläserne Decke der ETO-Skalierungsgrenze durchbrochen – das Geschäftsmodell wechselt von einer linearen Aufwandskurve zu überproportional steigenden Deckungsbeiträgen.
Fazit für die Management-Praxis: Der Weg vom ETO zum CTO erfordert nicht zwingend sofort die größte disruptive Lösung. Entscheidend ist jedoch eine ehrliche und evidenzbasierte Selbstanalyse: Lohnt sich das Tuning im bestehenden System noch – oder ist es Zeit für den gezielten Sprung auf die Transformationskurve?
Erster Schritt: Fakten schaffen statt Bauchgefühl
Der Schlüssel zur Initiierung jedes Veränderungsprozesses ist maximale Transparenz über die realen Zahlen im eigenen Unternehmen. In vielen Organisationen dominiert beim Thema ETO und Standardisierung das Bauchgefühl: Während die einen glauben, man sei im Projektgeschäft hochprofitabel, erklären andere im Vertrieb überzeugt, dass man „überhaupt keinen Standard verkaufen könne“. In der Praxis zeigt sich jedoch oft Überraschendes – z.B. eine Größenordnung dass etwa bereits 30 % aller Aufträge rein aus dem Baukasten bedient werden oder dass ETO-Projekte nachkalkulatorisch regelmäßig unter den Renditeerwartungen bleiben.
Um den kulturellen Diskurs zu versachlichen und im Management den notwendigen Case for Change aufzubauen, müssen im ersten Schritt harte Fakten geschaffen werden.
Die zwei zentralen Leitfragen der Erstanalyse
Für eine fundierte Standortbestimmung muss sich jedes Unternehmen zwei klaren Leitfragen stellen:
1. Wie hoch ist der reale Auftragsanteil an CTO, CTO+ und ETO?
-
CTO (Configure-to-Order): Der Auftrag stammt zu 100 % direkt aus dem bestehenden Baukasten.
-
CTO+ (Configure-to-Order Plus): Das Produkt bleibt in der gleichen Produktstruktur; lediglich einzelne Bausteine an isolierten Schnittstellen werden angepasst.
-
ETO (Engineer-to-Order): Für den Kundenauftrag muss die grundlegende Produktstruktur aufgebrochen und neu konstruiert werden.
2. Wo und mit welcher Auftragsart verdienen wir wirklich Geld?
-
Ermittlung der realen Ist-Deckungsbeiträge in der Nachkalkulation.
-
Berechnung des Umsatzes pro investierter Auftragsstunde (Projektierung, Auftragskonstruktion, Arbeitsvorbereitung) als zentralem Maßstab für Effizienz und Skalierbarkeit.
Kostenlose Excel-Vorlage zur Skalierbarkeitsanalyse
Nutzen Sie unsere praxiserprobte Excel-Vorlage zur Skalierbarkeitsanalyse, um ohne großen Aufwand valide Daten für Town Halls, Strategierunden und Management-Meetings aufzubereiten:
Einfache Dateneingabe: Füllen Sie einfach die vorbereiteten Eingabefelder auf Basis Ihrer Auftragsdaten aus.
Automatische Auswertung: Das Tool generiert automatisch übersichtliche Diagramme zum Umsatz pro Auftragsstunde und zur Entwicklung der Deckungsbeiträge je Auftragsart.
Kommunikationsbasis: Nutzen Sie die Ergebnisse, um im Management kontinuierlich über die Notwendigkeit der Transformation zu sprechen.
Stufenweiser Transformationspfad
Ist die Transparenz geschaffen, kann die Veränderung schrittweise und strukturiert umgesetzt werden:
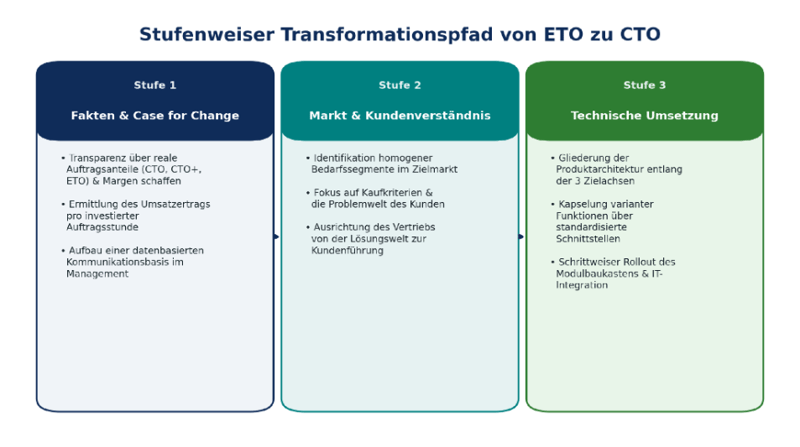 Abbildung: Stufenweiser Transformations-Pfad von ETO zu CTO
1. Fakten schaffen & Case for Change: Transparenz über Margen und Auftragsarten als Kommunikationsbasis im Management verankern.
2. Markt- & Kundenverständnis aufbauen: Echte Bedarfssegmente im Markt identifizieren und den Vertrieb auf die Problemwelt des Kunden ausrichten.
3. Strategische Architektur umsetzen: Die Produktarchitektur entlang der drei strategischen Achsen gliedern und den Modulbaukasten schrittweise ausrollen.
Der umfassende Business Case (Umfängliches Kosten Nutzen Potential von CTO)
Neben der schnellen Erstanalyse über eine Skalierbarkeitsanalyse empfiehlt sich für größere Transformationsprojekte die Berechnung eines vollständigen, umfänglichen Business Cases:
-
Sortimentsanalyse & Reduktionspotenzial: Über eine systematische Sortimentsanalyseanalyse wird das konkrete, technische Variantenreduktionspotenzial ermittelt.
-
Finanzielle Wirkungsanalyse: Anschließend wird der finanzielle Impact sowohl auf die direkten Kosten (Material, Fertigung) als auch auf die indirekten Komplexitätskosten (R&D-Sonderstunden, Arbeitsvorbereitung, Lagerhaltung und Baukastenpflege), die Fertigung , den Einkauf, die Qualität und andere Bereiche präzise quantifiziert. Hierbei werden sowohl Topline (mehr Umsatz) als auch Bottom Line (niedrigere Kosten) Effekte berücksichtigt.
Leseempfehlung: Wollen Sie mehr darüber erfahren, wie Sie einen ganzheitlichen Business Case für Ihre Transformation von ETO zu CTO rechnen können? In diesem Artikel erfahren Sie, wie Sie die finanziellen Potentiale von einem modularem Baukastensystem berechnen können.
Fazit
Das klassische Engineer-to-Order (ETO) erweist sich in der Praxis als trügerisch: Paradoxerweise zahlt das reine ETO-Projektgeschäft häufig gar nicht auf die eigentlichen Kundenbedarfe ein, da es oft in der eigenen Lösungswelt verharrt, anstatt das zugrundeliegende Kundenproblem zu lösen. Hinzu kommt eine fundamentale Skalierungsfalle: Selbst wenn ETO spezifische Sonderwünsche erfüllt, ist das Modell nicht skalierbar – es skaliert sogar negativ. Mit jedem neuen Auftrag wächst der Teile- und Baugruppenwildwuchs ungebremst weiter, was die interne Komplexität und die verdeckten Komplexitätskosten überproportional in die Höhe treibt und die Plandeckungsbeiträge auffrisst.
Modularität bietet hier den entscheidenden Ausweg. Durch eine modulare Produktarchitektur wird externe Marktvielfalt von interner Komplexität entkoppelt – vorausgesetzt, das spezifische Geschäftsmodell des Unternehmens (SKU, CTO, CTO+, ETO) wird konsequent berücksichtigt.
Ist die Produktarchitektur auf einem guten Reifegrad angekommen, wandert der Schwerpunkt schrittweise in die IT-Systeme: Durch das nahtlose Zusammenspiel im Digital Thread (PDM, CPQ, ERP, PLM) lässt sich je nach Geschäftsmodell-Typ noch ein erhebliches Maß an zusätzlicher Prozess- und Skalierungseffizienz heben.
Grundsätzlich gilt für die Praxis: Unternehmen müssen verfeinern und verstehen, wo sie auf ihrer eigenen Leistungskurve aktuell stehen. Es muss nicht immer sofort das riesige Transformationsprojekt sein – dort, wo Potenziale im bestehenden Setup vorhanden sind, können bereits gezielte, kleinere Optimierungen messbare Erfolge schaffen und die Organisation spürbar entlasten.
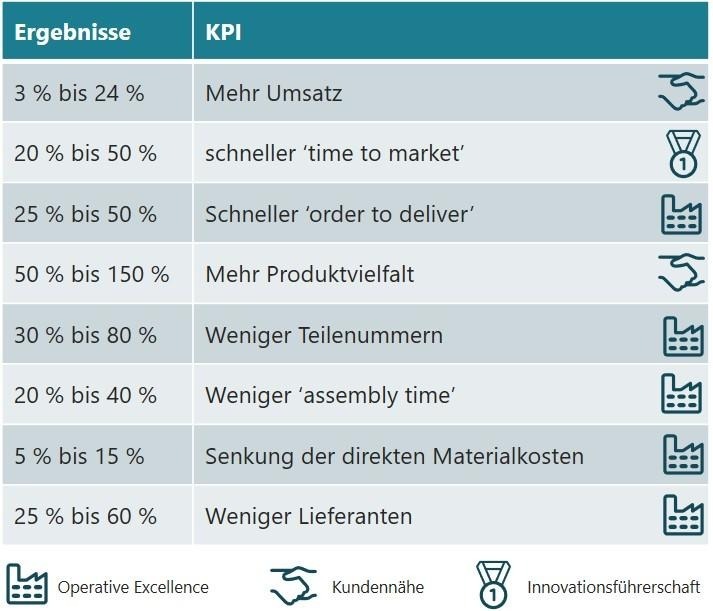
Als Ergebnis steht dann aber eine wirklich neue Dimension der Geschäftstätigkeit mit der in beigefügter Tabelle aufgeführten Erfahrungswerten.